Kiến Thức
So sánh nhựa PLA, ABS, PETG Năm 2025: Nên chọn loại nào ?
Chọn đúng loại nhựa in 3D là bước đầu tiên quyết định 90% thành công của sản phẩm: sai vật liệu có thể khiến chi tiết cong vênh, nứt lớp, hoặc hỏng khi gặp nhiệt cao.
Ba “ứng cử viên” phổ biến nhất cho FDM là PLA, ABS và PETG—mỗi loại mang một “tính cách” khác nhau về độ bền, chịu nhiệt, an toàn và độ dễ in.
Bài viết này SAN3D sẽ gới thiệu bạn cẩm nang so sánh nhựa PLA, ABS & PetG sâu: nguồn gốc, ưu nhược điểm, thông số in gợi ý, an toàn sức khỏe, và tình huống sử dụng điển hình, giúp ra quyết định chính xác.
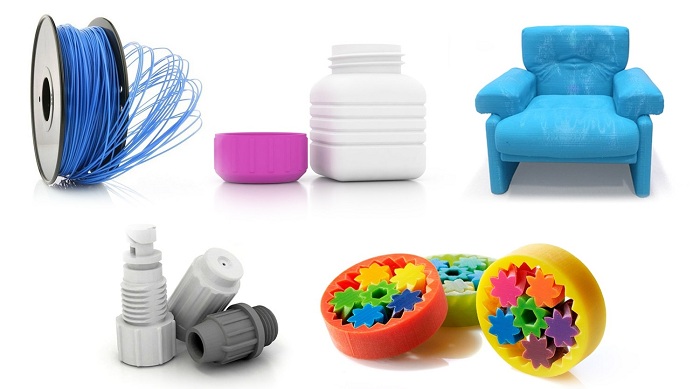
Giới thiệu Nhanh các “Đấu sĩ”: PLA, ABS, và PETG
Nhựa PLA: “Người bạn” của người mới bắt đầu
PLA (Polylactic Acid) là nhựa sinh học nguồn gốc từ nguyên liệu tái tạo như bột bắp/mía, dễ in, nhiệt in thấp, ít cong vênh, rất phù hợp môi trường văn phòng/lớp học.
PLA có độ bền kéo danh nghĩa cao nhưng chịu nhiệt thấp (HDT quanh ~55°C), dễ mềm biến dạng khi gặp nhiệt môi trường cao hay trong ô tô.
Nhựa ABS: “Chiến binh” bền bỉ và chịu nhiệt
ABS là nhựa gốc dầu mỏ với độ cứng và độ bền va đập tốt, chịu nhiệt cao hơn (HDT xấp xỉ 95–105°C), phù hợp dùng làm vỏ thiết bị, phụ tùng, chi tiết kỹ thuật.
ABS đòi hỏi nhiệt in/giường cao, buồng kín để giảm cong vênh/tách lớp và cần thông gió do phát thải styrene/VOC khi in.
Nhựa PETG: “Kẻ dung hòa” hoàn hảo
PETG (Polyethylene Terephthalate Glycol) là biến thể của PET: bền dẻo, kháng va đập tốt, bám lớp mạnh, dễ in hơn ABS và ít cong vênh hơn.
PETG chịu nhiệt tốt hơn PLA (HDT ~65–75°C) nhưng kém ABS, đồng thời phát thải hạt/VOC thấp hơn ABS, được ưa chuộng cho in trong nhà có thông gió cơ bản.
Bảng So Sánh Nhựa PLA, ABS & PETG
| Tiêu chí | Nhựa PLA | Nhựa ABS | Nhựa PETG |
|---|---|---|---|
| Độ dễ in | Rất dễ; nhiệt thấp; ít cong vênh; không cần buồng kín | Khó hơn; cần buồng kín, nhiệt cao, dễ cong vênh | Dễ hơn ABS; ít cong vênh; không bắt buộc buồng kín |
| Độ bền & Chịu va đập | Bền kéo cao nhưng giòn, va đập kém hơn ABS/PETG | Rất tốt về va đập/toughness | Cân bằng, va đập và bám lớp tốt |
| Khả năng chịu nhiệt | Thấp, HDT ~55°C; dễ mềm trong môi trường nóng | Cao, HDT ~95–105°C; phù hợp gần nguồn nhiệt | Trung bình, HDT ~65–75°C; kém ABS |
| Độ dẻo (Flexibility) | Thấp–trung bình; dễ giòn theo thời gian/nhiệt | Trung bình; cứng–bền, ít dẻo | Tốt; bền dẻo, kháng nứt, bám lớp mạnh |
| An toàn thực phẩm | Có thể có cấp thực phẩm theo hãng, nhưng khe lớp tích tụ vi khuẩn; cần xử lý bề mặt/phủ bảo vệ | Thường không khuyến nghị do VOC/styrene và xử lý bề mặt | Có biến thể food-safe; vẫn cần lưu ý khe lớp và xử lý bề mặt |
| Mùi khi in & Yêu cầu an toàn | Mùi nhẹ; thông gió cơ bản vẫn nên có | Mùi/VOC rõ (styrene); cần thông gió/buồng kín/lọc | Thấp hơn ABS; thông gió khuyến nghị, an toàn hơn ABS trong nhà |
| Giá thành (Tham khảo) | Thường rẻ nhất trong 3 loại | Trung bình–cao hơn PLA; phụ thuộc thương hiệu | Trung bình; thường nhỉnh hơn PLA, tương đương/nhỏ hơn ABS cao cấp |
Ghi chú: HDT (Heat Deflection Temperature) và hành vi cơ học phụ thuộc thương hiệu, cấu hình in, hướng lớp và hậu xử lý.
Ứng dụng thực tế: Khi nào nên dùng PLA, ABS, hay PETG?
Chọn PLA khi bạn cần:
-
In mô hình trưng bày, đồ trang trí, figure, jig nhẹ—ưu tiên thẩm mỹ và chi tiết bề mặt.
-
Tạo mẫu nhanh (rapid prototyping) không yêu cầu test nhiệt/va đập nặng.
-
In trong văn phòng/lớp học/nhà riêng với độ an toàn, mùi nhẹ, tốc độ lên sản phẩm nhanh.
Chọn ABS khi bạn cần:
-
Bộ phận máy, vỏ thiết bị, gá/khớp chịu lực và va đập.
-
Làm việc gần nguồn nhiệt hoặc môi trường nóng (ô tô, xưởng).
-
Sản xuất chi tiết đòi hỏi độ cứng–bền lâu dài, sẵn sàng đầu tư buồng kín và thông gió.
Chọn PETG khi bạn cần:
-
Sự cân bằng: bền hơn PLA, dễ in hơn ABS, ít cong vênh.
-
Hộp đựng/thành phần tiếp xúc thực phẩm (với biến thể food-safe và xử lý bề mặt đúng cách).
-
Bộ phận cơ khí cần bền dẻo, kháng va đập, bám lớp tốt, làm việc nhiệt trung bình.
Hướng dẫn in và an toàn: Tóm tắt cài đặt, buồng kín, phát thải
-
Nhiệt in/giường điển hình: PLA 190–220°C, bed 50–60°C; PETG 230–250°C, bed 70–85°C; ABS 230–260°C, bed 90–110°C.
-
Môi trường in: ABS/ASA nên dùng máy/buồng kín để giảm cong vênh và tách lớp; PLA/PETG chịu được môi trường mở hơn nhưng vẫn hưởng lợi từ che gió/ổn định nhiệt.
-
Phát thải & thông gió: ABS phát thải styrene/hạt nhiều nhất; PLA/PETG thấp hơn, song vẫn nên in nơi thông gió hoặc dùng lọc/ống hút để giảm VOC/PM.
Kết luận: Lời khuyên từ chuyên gia để bạn không còn phân vân
-
PLA: Dễ nhất để bắt đầu, bề mặt đẹp, tạo mẫu/thẩm mỹ—tránh môi trường nóng và tải va đập cao.
-
ABS: Bền–chịu nhiệt tốt, cho chi tiết kỹ thuật—cần buồng kín và thông gió tốt.
-
PETG: Dung hòa—bền dẻo, bám lớp mạnh, dễ in hơn ABS, chịu nhiệt trung bình.
Lời khuyên nhanh: Nếu mới bắt đầu và cần “in là ra” trong lớp học/văn phòng, chọn PLA; nếu cần chi tiết kỹ thuật gần nguồn nhiệt, chọn ABS và đầu tư buồng kín; nếu muốn cân bằng bền dẻo, ít cong vênh, và an toàn hơn trong nhà, chọn PETG.
Tại SAN3D, thực tế triển khai bảng so sánh nhựa PLA, ABS, PETG cho thấy người mới và xưởng nhỏ thường khởi đầu hiệu quả với PLA/PETG và chuyển sang ABS khi yêu cầu nhiệt–độ bền tăng kèm đầu tư buồng kín/giải pháp thông gió phù hợp.
Việc lựa chọn đúng vật liệu quyết định trực tiếp độ bền, an toàn và tính ổn định của sản phẩm in 3D; nếu vẫn phân vân giữa PLA, ABS và PETG (đặc biệt khi yêu cầu chịu nhiệt hoặc an toàn tiếp xúc thực phẩm), nên tham khảo thêm khuyến nghị cấu hình vật liệu–máy–môi trường in từ đơn vị triển khai thực tế như SAN3D để đảm bảo thành công cho dự án.
